
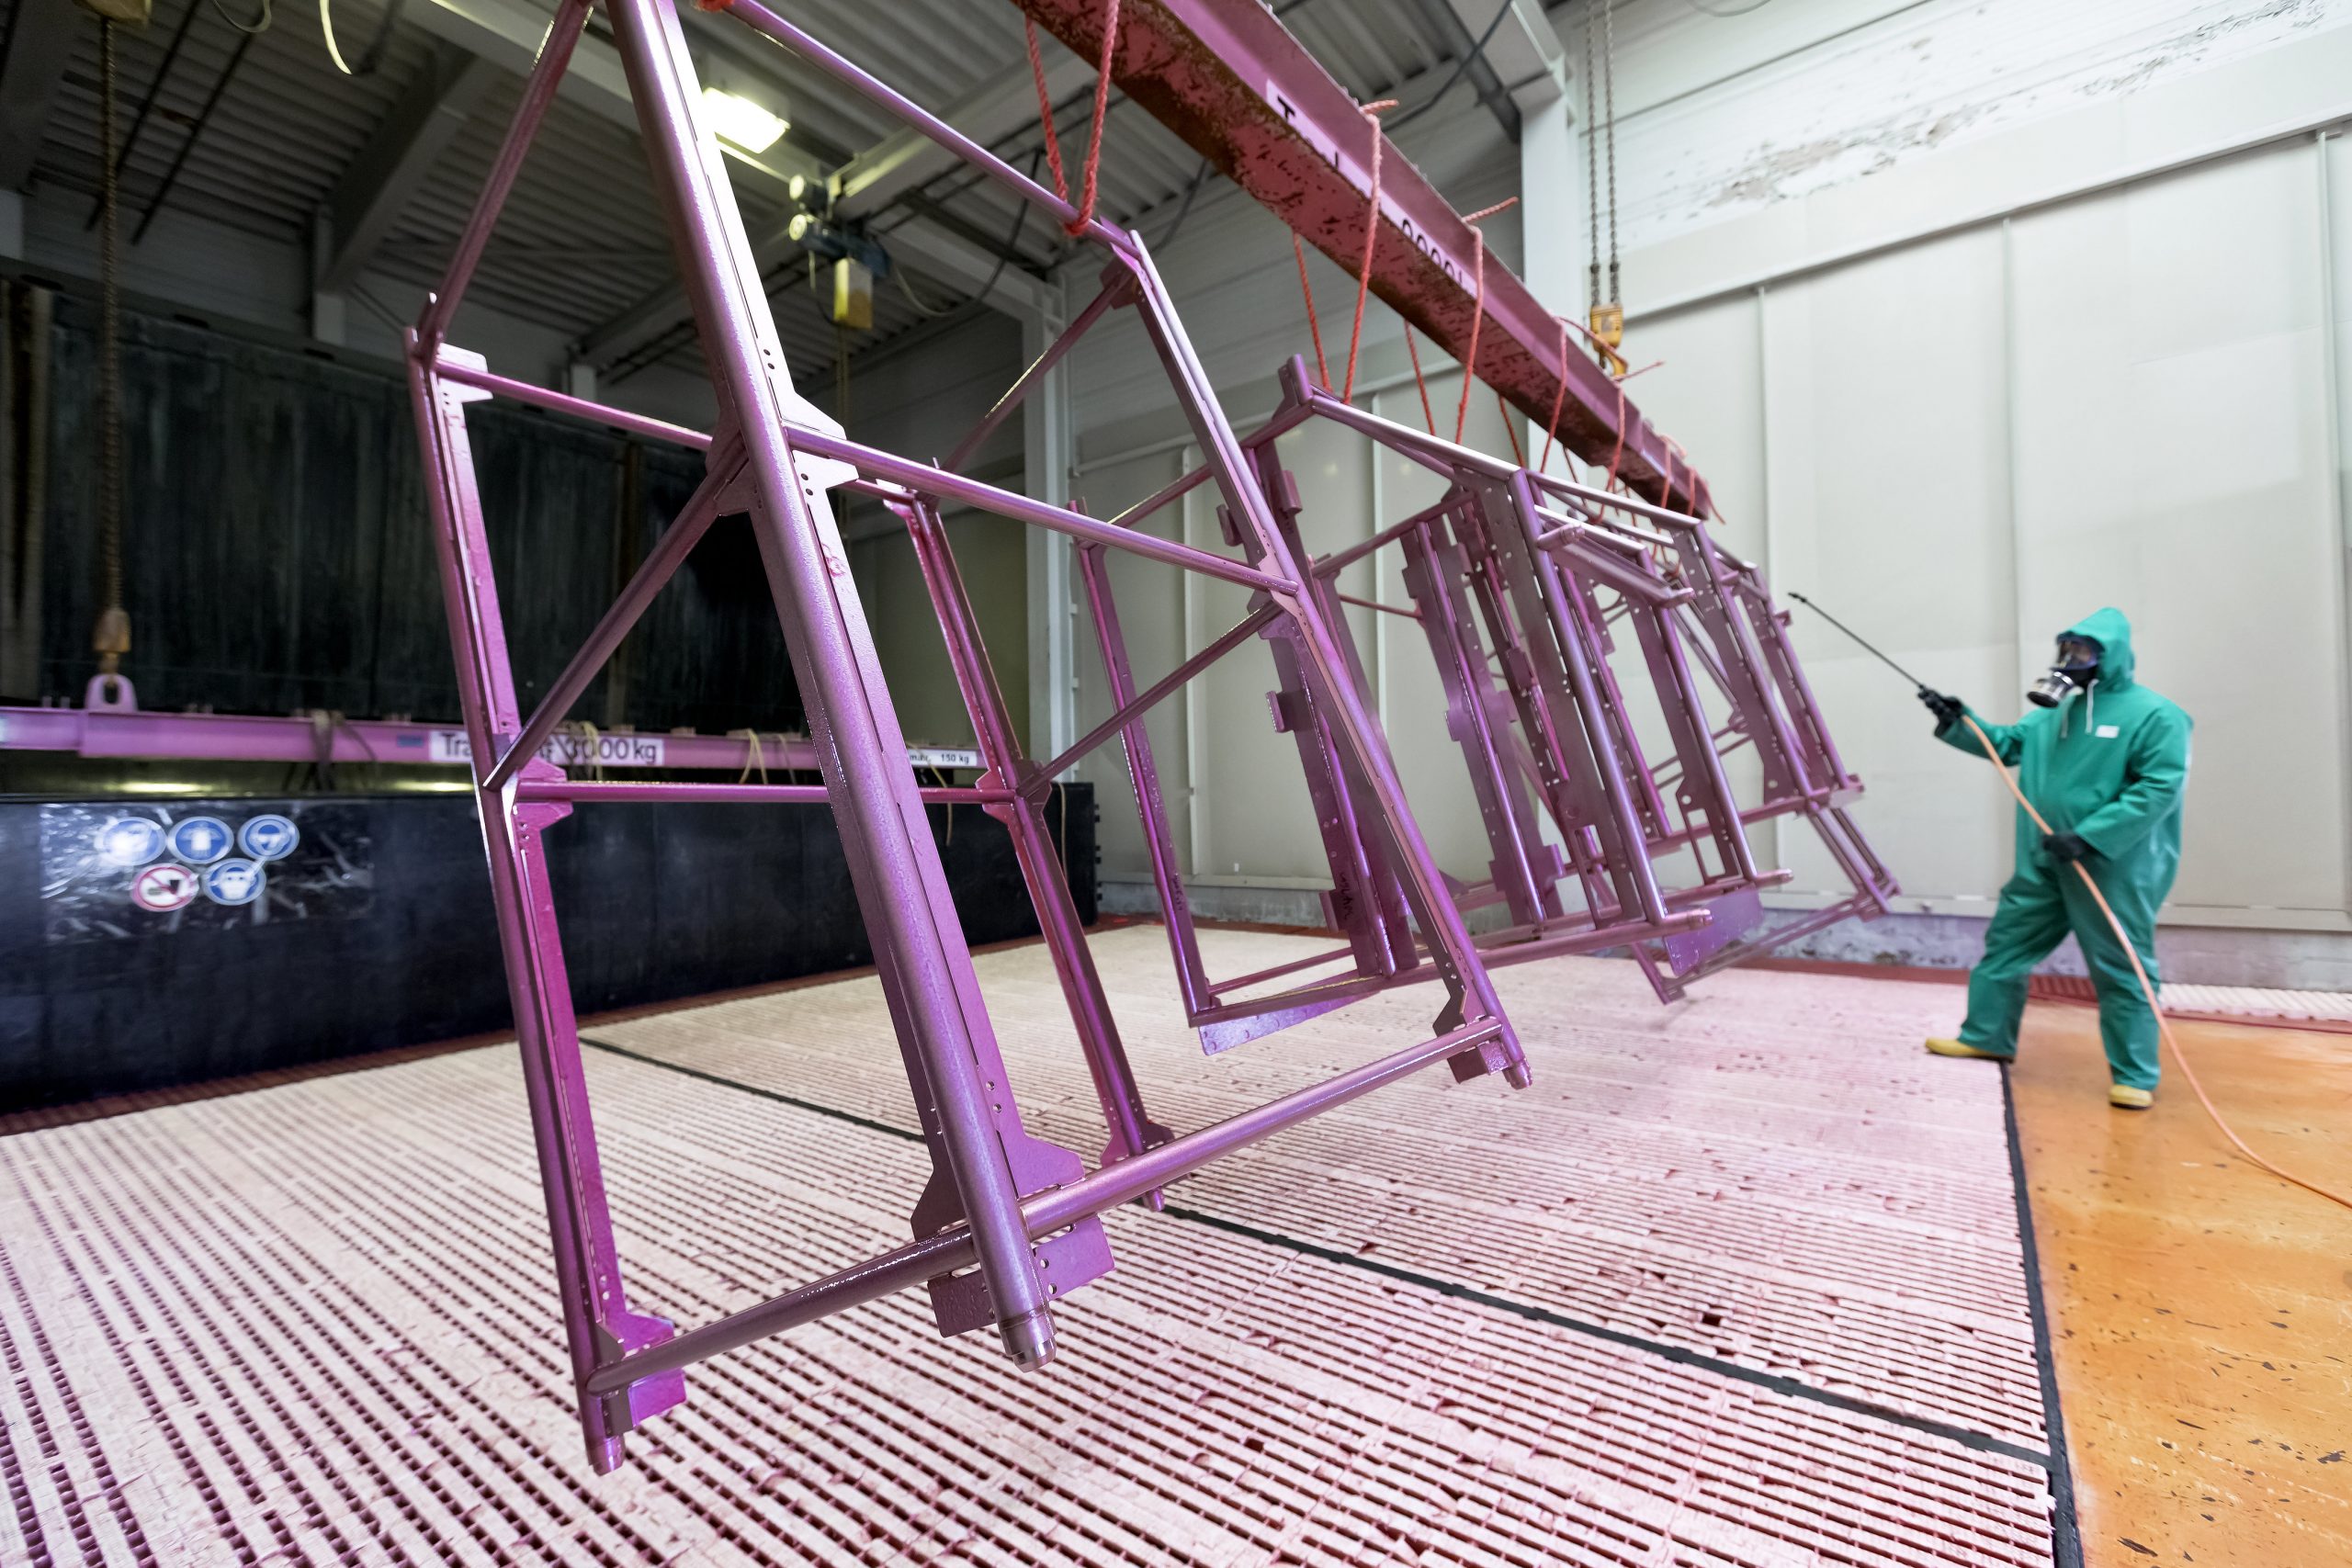
Неръждаемата стомана намира широко приложение в хранително-вкусовата промишленост, химическата индустрия, машиностроенето, фармацевтичното производство и редица други сектори. Основно нейно предимство е устойчивостта на корозия, която се дължи на естествен защитен слой върху металната повърхност. Въпреки това различните производствени процеси, особено заваряването, рязането и механичната обработка, могат да нарушат неговата цялост и да намалят корозионната устойчивост на материала.
За възстановяване на защитните свойства и постигане на чиста, равномерна повърхност се прилагат специализирани технологии за химично третиране. Сред основните процеси в тази област са байцването и пасивирането на неръждаема стомана.
Каква е разликата между байцване и пасивиране?
Корозионната устойчивост на неръждаемата стомана се осигурява от тънък, естествено формиращ се защитен слой, богат на хромови оксиди. Той се нарича пасивен слой и ограничава взаимодействието на метала с околната среда.
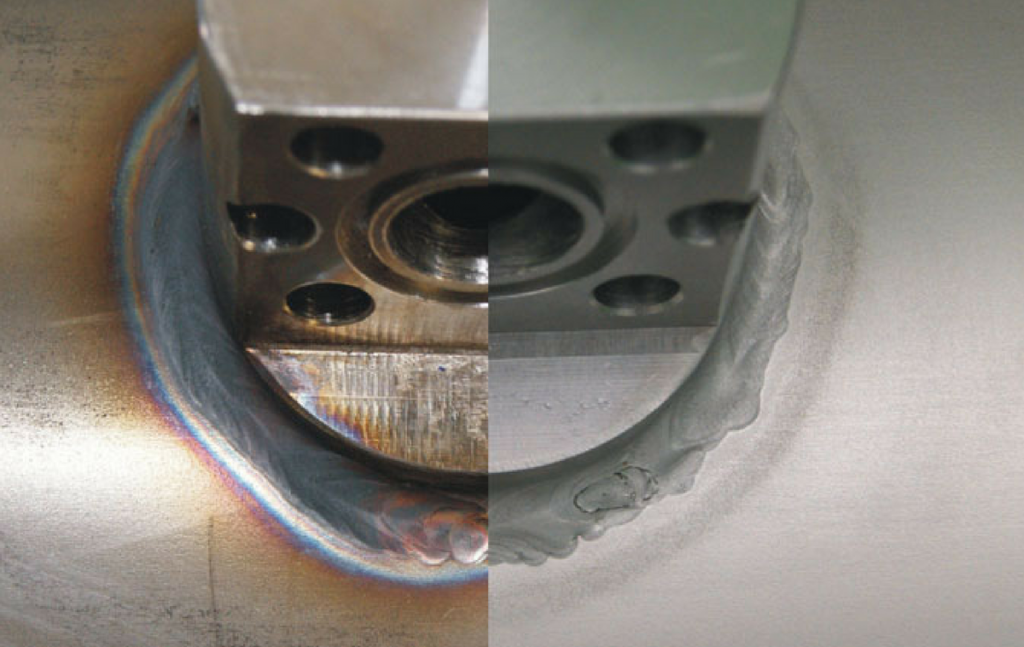
При заваряване високата температура води до образуване на оксидни слоеве и характерни оцветявания около шева. Допълнителен риск представляват замърсяванията с железни частици, масла, греси и други вещества, попаднали върху повърхността по време на производството.
В този контекст байцването и пасивирането изпълняват различни, но взаимно допълващи се функции.
Байцването представлява химичен процес, при който се отстраняват оксидни слоеве, заваръчни оцветявания, следи от корозия и други повърхностни замърсявания. По този начин се постига металически чиста повърхност, подготвена за последващо третиране.
Пасивирането е процес, който подпомага възстановяването и формирането на защитния пасивен слой, отговорен за корозионната устойчивост на неръждаемата стомана.
Двата процеса не са взаимозаменяеми. Пасивирането не може да замени необходимостта от предварително отстраняване на оксидите и замърсяванията. Ето защо правилната последователност на обработка е от съществено значение за крайния резултат.
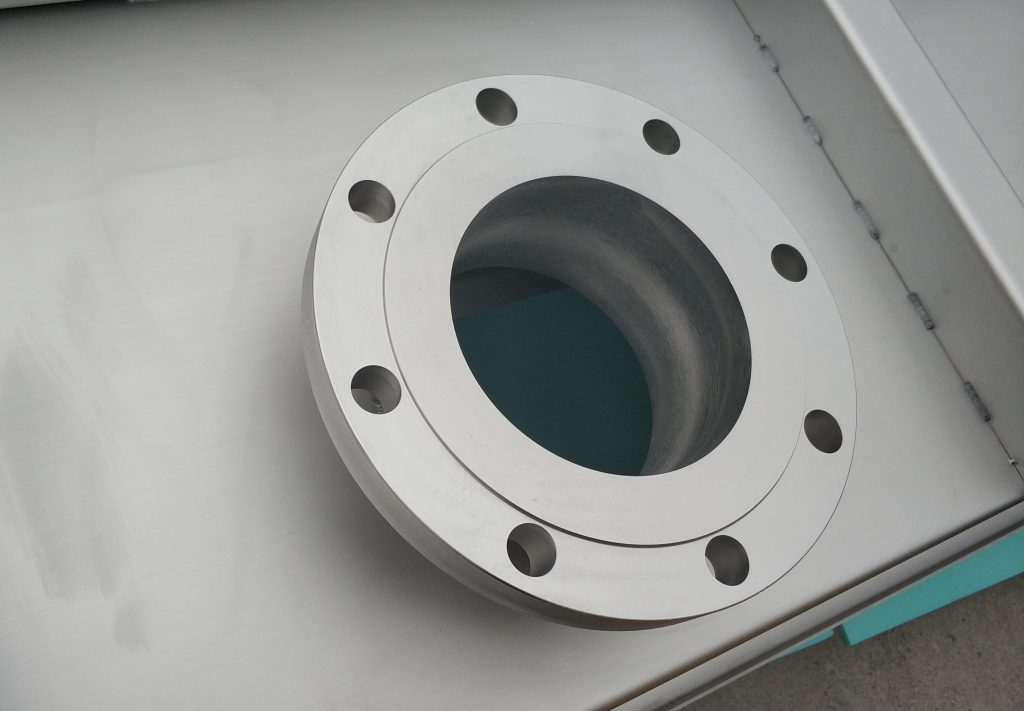
Основни етапи при байцването и пасивирането
Технологията на химично третиране се определя от вида на неръждаемата стомана, състоянието на повърхността, геометрията на изделието и използваните препарати. В общия случай процесът включва няколко основни етапа.
- Подготовка, почистване и обезмасляване
Преди байцването е необходимо да се отстранят маслата, гресите и другите органични замърсявания, които могат да възпрепятстват равномерното действие на химичния препарат.
При необходимост заваръчните шевове се подготвят механично, като се отстраняват шлака и други остатъци от заваръчния процес.
За предварително почистване могат да се използват специализирани препарати като Avesta Cleaner 401, предназначен за отстраняване на замърсявания от масла и греси, както и Pelox FR-D 50 за почистване на неръждаеми повърхности.
Според технологичните указания на Avesta Cleaner 401 може да се нанася чрез пръскане. При обработка на цели изделия типичното време за действие е 15–30 минути при температура около 20°C, след което повърхността се изплаква обилно с вода.
Качествената предварителна подготовка е важна предпоставка за равномерно протичане на следващия етап.
- Байцване на заваръчни шевове и повърхности
Байцването е основният процес за отстраняване на оксидните слоеве и оцветяванията, образувани при заваряване и други производствени операции.
В зависимост от размера на изделието, неговата геометрия и необходимия обхват на обработка се използват няколко основни метода.
Байцване с паста или гел
Този метод е подходящ за локална обработка на заваръчни шевове, ъгли и труднодостъпни участъци. Гелообразната консистенция позволява прецизно нанасяне и добро задържане върху вертикални повърхности.
Пример за такъв продукт е Pelox TS-K 2000, предназначен за прецизно третиране на заваръчни шевове и труднодостъпни места.
Байцване чрез пръскане
При обработка на по-големи изделия и цели повърхности често се използва методът на пръскане. Той позволява равномерно нанасяне на препарата върху обработваната зона.
Сред продуктите за тази технология е Pelox SP-K 3000. Байцващият спрей е предназначен за обработка на цели площи и заваръчни шевове. Съдържащият се в него червен оцветител служи като визуален индикатор за равномерното нанасяне и избледнява в хода на реакцията.
Друго решение е Avesta Pickling Spray 204. Благодарение на тиксотропната си консистенция продуктът се задържа добре върху вертикални и труднодостъпни повърхности, което го прави подходящ както за локална обработка, така и за третиране на цели изделия.
Времето за реакция зависи от марката на стоманата, температурата и състоянието на повърхността. Например в технологичната документация на Avesta за високосплавната стомана 904L (1.4539) са посочени ориентировъчни времена от около 200 минути при 20°C и 120 минути при 35°C.
За специфични приложения, включително обработка на дуплексни стомани и дебели горещовалцовани листове, се предлагат и специализирани продукти като Avesta RedOne Pickling Spray 240 и Duplex Pickling Spray 250.
Байцване чрез потапяне
При серийно производство и обработка на по-малки компоненти може да се използва технологията на потапяне във вана.
За тази цел се прилагат специализирани препарати като Pelox T100, предназначен за употреба във вани за байцване. Продуктът отстранява ръжда, корозия, оцветявания и следи от заваряване и механична обработка.
Изборът на метод трябва да бъде съобразен с конкретното изделие, производствените условия и изискванията към крайното качество на повърхността.
- Изплакване след байцване
След приключване на химичната реакция е необходимо препаратът да бъде напълно отстранен от повърхността.
Това е съществен етап от технологията, тъй като остатъчните химикали могат да окажат негативно влияние върху последващата обработка и състоянието на материала.
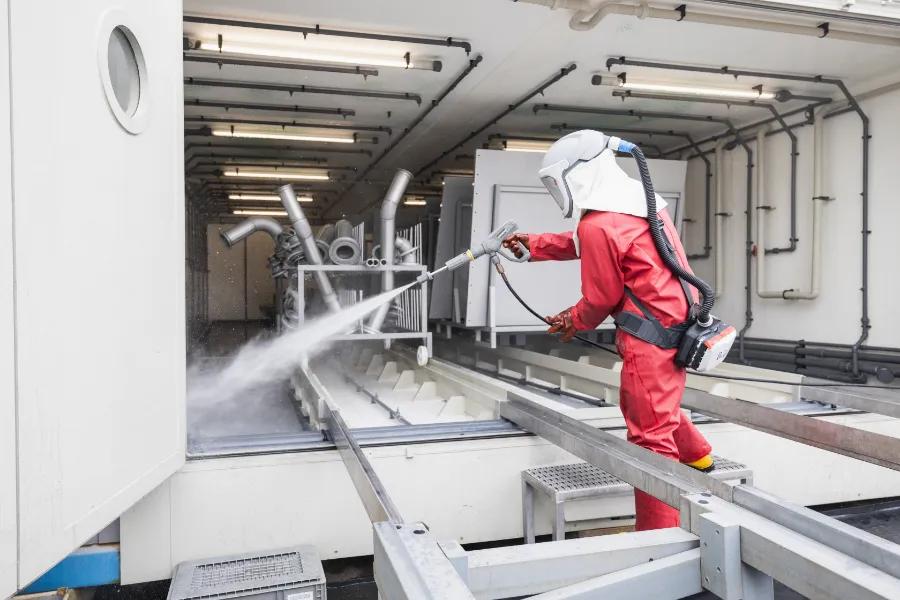
В технологичните указания за продуктите Avesta е посочено обилно изплакване с водна струя под налягане приблизително 130–150 bar. Особено внимание трябва да се обърне на заваръчните шевове, ъглите и труднодостъпните участъци, където могат да се задържат остатъци от препарата.
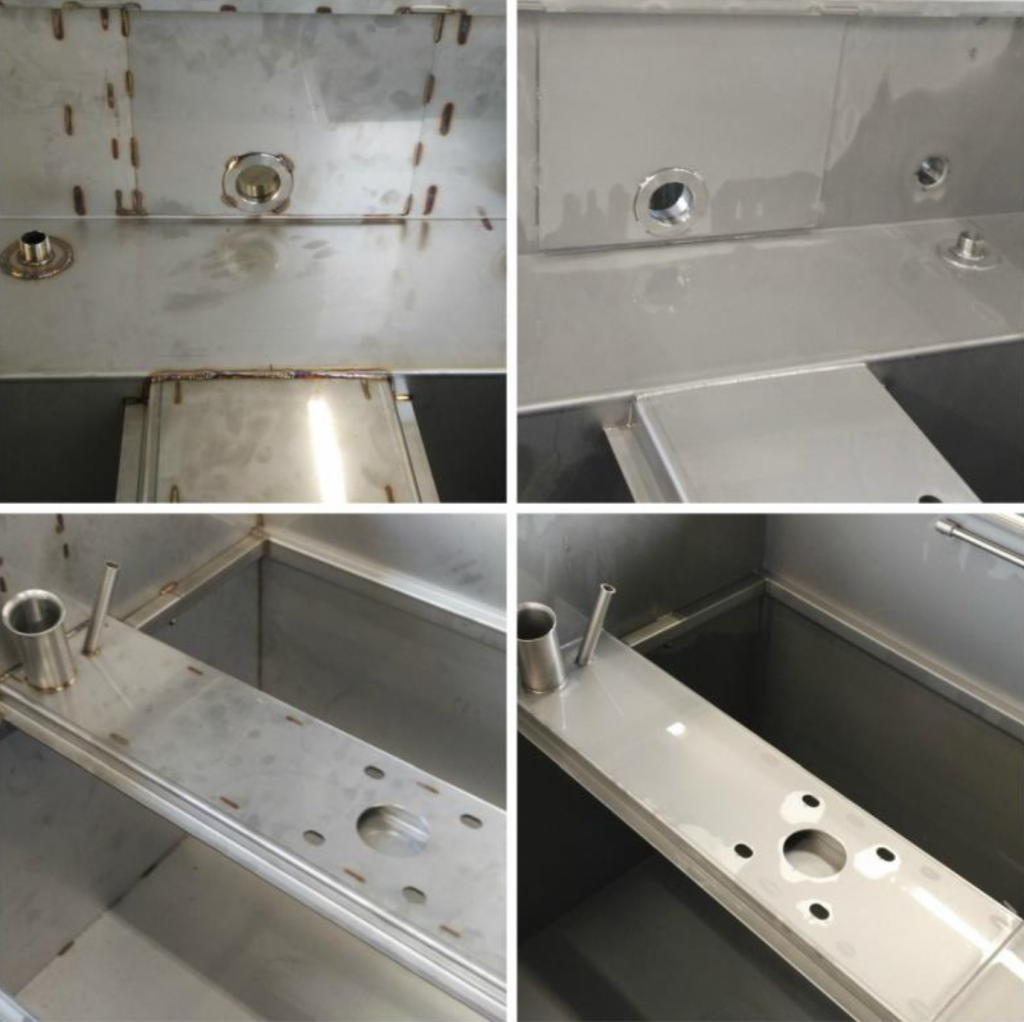
След правилно изпълнено байцване повърхността придобива чист, равномерен металически вид.
- Пасивиране – възстановяване на защитния слой
След байцването и изплакването повърхността е подготвена за пасивиране. На този етап се подпомага възстановяването на защитния слой от хромови оксиди, който осигурява устойчивостта на неръждаемата стомана срещу корозия.
За тази цел се използват специализирани пасивиращи препарати.
Сред решенията на Pelox е Pelox RP, който може да се нанася чрез потапяне, пръскане или ръчно. Продуктът се прилага след байцване, включително върху мокра повърхност.
В продуктовата гама на Avesta са включени Passivator 601 и FinishOne Passivator 630.
Passivator 601 подпомага ускореното възстановяване на защитния хромоксиден слой. Продуктът се нанася равномерно чрез пръскане, като са възможни също потапяне и циркулация. Посоченото в технологичното ръководство време за действие е около 20–30 минути при стайна температура.
FinishOne Passivator 630 е безкиселинен продукт, който предлага алтернатива за пасивиране чрез пръскане. Освен за пасивиране след байцване, според производителя той може да се използва и при определени други етапи на химично третиране.
След приключване на обработката се извършва окончателно изплакване съгласно указанията за конкретния препарат.
Фактори, които определят качеството на обработката
Резултатът от байцването и пасивирането зависи от съчетанието на няколко технологични фактора:
- Вид на неръждаемата стомана – различните марки имат различен химичен състав и реагират по различен начин на байцващите препарати.
- Състояние на повърхността – количеството и видът на оксидните слоеве, замърсяванията и следите от механична обработка влияят върху процеса.
- Температура – тя оказва влияние върху скоростта на химичната реакция и необходимото време за обработка.
- Начин на нанасяне – паста, гел, пръскане или потапяне се избират според геометрията и размера на изделието.
- Изплакване – пълното отстраняване на остатъците от химичните препарати е задължително условие за правилното завършване на процеса.
Поради тези зависимости не съществува универсално време за байцване и пасивиране, приложимо за всички видове неръждаема стомана и всички производствени условия. Необходимо е да се следват техническите указания на производителя за конкретния продукт и материал.
Безопасност при байцване и пасивиране
Химичните препарати за байцване и пасивиране изискват специални условия за съхранение, подготовка и приложение. Някои от байцващите продукти съдържат агресивни киселини, които могат да причинят сериозни химически изгаряния и да отделят опасни изпарения.
Работата трябва да се извършва при спазване на актуалните информационни листове за безопасност (SDS) и инструкциите на производителя.
В зависимост от конкретния продукт и метода на приложение е необходимо да се осигурят:
- Киселиноустойчиви ръкавици и защитно работно облекло;
- Предпазни очила и подходяща респираторна защита;
- Киселиноустойчиви ботуши;
- Подходяща вентилация и при необходимост локална аспирация;
- Съвместимо с химичните препарати оборудване за нанасяне;
- Наличие на чиста вода за аварийно изплакване.
Необходимо е също да се спазват приложимите изисквания за събиране, неутрализация и третиране на отпадъчните разтвори.
Приложение на технологиите в индустрията
Байцването и пасивирането са важна част от производствения процес при изделията от неръждаема стомана, особено когато се търсят висока корозионна устойчивост, хигиеничност и дълготрайност на повърхностите.
Подходящият избор на препарати и технология позволява обработката както на отделни заваръчни шевове, така и на цели конструкции, съдове, тръбопроводи и серийни компоненти.
На пазара се предлагат различни специализирани решения за тези приложения. Сред тях са продуктите Pelox, разработени от германската компания Pelox GmbH, и продуктите от гамата Avesta на Voestalpine Böhler Welding.
В България Tech Industry предлага специализирани препарати за байцване и пасивиране, включително продукти от двете продуктови линии, както и услуги за външно третиране на изделия от неръждаема стомана.
Повече информация за предлаганите решения и възможностите за обработка може да бъде намерена на techindustrybg.com.